焊接是现代制造业的基石,而焊接材料则是决定焊接质量、效率与成本的核心要素。无论是建筑钢构、压力容器还是精密电子,正确选择焊条、焊丝及其他焊接材料都至关重要。本文将系统介绍焊接材料的分类、特性及选用原则,助您全面掌握这一关键领域。
一、焊接材料的概念与分类
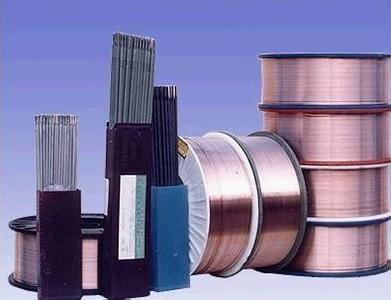
焊接材料泛指焊接过程中消耗的一切材料,包括焊条、焊丝、焊剂、保护气体、钎料等。其中,焊条和焊丝是最常见、用量最大的两大类别。根据工艺不同,焊接材料可分为焊条电弧焊用材料、埋弧焊用材料、气体保护焊用材料、钎焊材料等。焊接材料的性能直接影响焊缝的化学成分、力学性能及缺陷率。
二、焊条:手工电弧焊的“主角”
2.1 焊条的结构
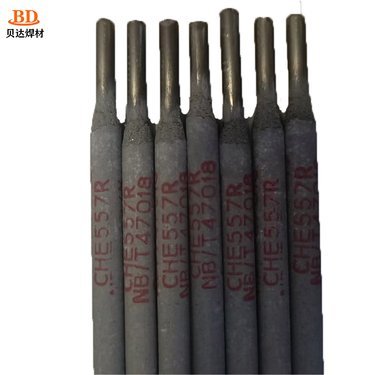
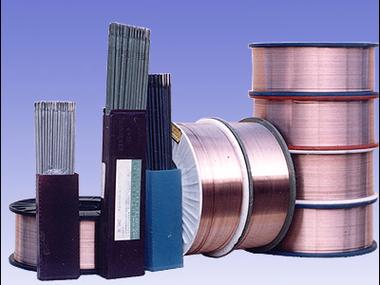
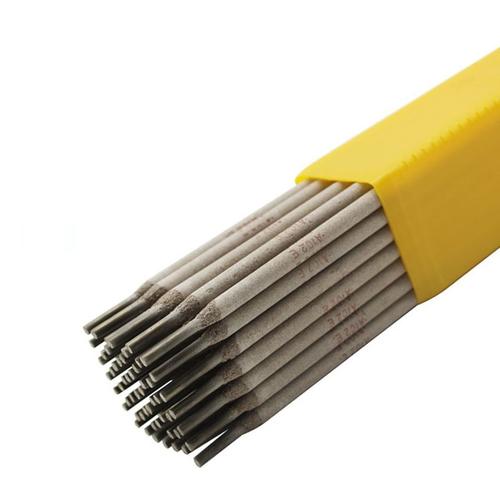
焊条由焊芯和药皮两部分组成。焊芯作为填充金属并传导电流,药皮则负责稳弧、造气、造渣、脱氧及合金化。
2.2 焊条的分类
- 按用途:结构钢焊条、奥氏体不锈钢焊条、堆焊焊条、铸铁焊条、镍及镍合金焊条等。
- 按药皮类型:钛铁矿型、钛钙型、纤维素型、低氢钠型、低氢钾型等。
- 按熔渣碱度:酸性焊条和碱性焊条(低氢型)。
2.3 焊条的选用原则
- 等强匹配:对于碳钢和低合金钢,焊缝强度一般不低于母材下限。
- 成分匹配:不锈钢、耐热钢需保证焊缝主要合金元素与母材相近。
- 工艺性能:酸性焊条工艺性好、成形美观,但韧性和抗裂性不如碱性焊条;碱性焊条需严格烘干,用于重要结构。
- 成本与效率:在满足性能前提下优先选用高效、廉价焊条。
三、焊丝:自动与半自动焊接的主力
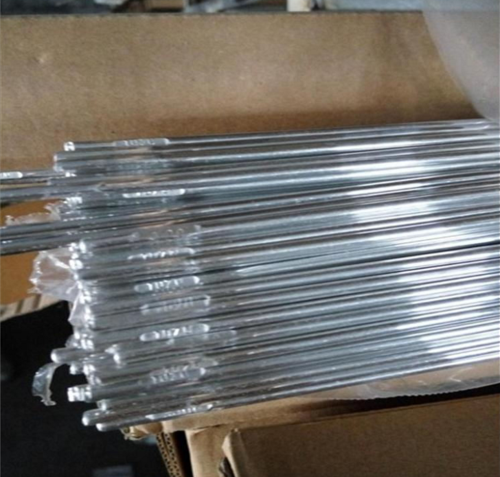
焊丝按形态可分为实心焊丝和药芯焊丝;按用途可分为焊丝、埋弧焊丝、二氧化碳气保焊丝、氩弧焊丝等。常见型号如ER50-6(实心气保焊丝)、E71T-1(药芯焊丝)等。
3.1 实心焊丝
需配合保护气体(CO₂、Ar+CO₂混合气)或焊剂使用。优点:生产效率高,熔敷速度快,无药皮渣壳,适合自动化焊接。对母材表面清洁度要求高。
3.2 药芯焊丝
内部填充有药粉,兼具焊条的药皮作用和焊丝的高效性。焊接飞溅小、焊缝成形美观、适应性强,可进行全位置焊接。常用于船舶、桥梁、压力容器等重要结构。
3.3 焊丝选用要点
根据母材及保护气体决定焊丝牌号。例如,CO₂气保焊焊接低碳钢通常选用ER49-1或ER50-6;富氩混合气焊接时推荐ER50-3等。对于不锈钢,选用与母材匹配的ER304、ER316等。焊丝直径需匹配电流和焊接位置。
四、其他焊接材料概览
- 焊剂:埋弧焊和电渣焊的关键材料,起保护、冶金和稳弧作用。分为熔炼型和烧结型。选用时需匹配焊丝,如H08A焊丝配HJ431焊剂用于低碳钢。
- 保护气体:常用CO₂、Ar、He、O₂及混合气。氩气用于氩弧焊和MIG焊;CO₂成本低但飞溅稍大;Ar+CO₂混合气可改善熔深和成形。
- 钎料与钎剂:用于钎焊,如铜锌钎料、银钎料等。
- 电极:电阻焊用电极合金(铜铬锆等),不作为填充金属但也是重要焊接材料。
五、焊接材料选用的综合考量
- 母材性能:化学成分、力学性能、厚度、热处理状态。
- 焊接工艺:焊条电弧焊、气保焊、埋弧焊、钨极氩弧焊等。
- 结构工况:载荷类型、工作温度、腐蚀介质。
- 施工条件:室内/野外、焊接位置、生产效率要求。
- 经济性:材料成本、电能消耗、辅材消耗、人工成本。
六、焊接材料的保管与使用
焊条、焊丝、焊剂极易吸潮,使用前需按说明书烘干。一般酸性焊条在150-200℃烘干1小时;碱性焊条在350-400℃烘干1-2小时。焊丝应存放在干燥环境,避免油污和锈蚀。保护气体需防止泄漏与混入杂质。
七、发展趋势
随着自动化与智能化焊接的发展,无镀铜焊丝、金属粉芯焊丝、低飞溅气保焊丝不断涌现。高效、绿色、低尘的焊接材料正成为行业主流。增材制造用丝材拓展了焊接材料的应用边界。
焊条、焊丝及各类焊接材料的选择直接影响焊接质量、效率与成本。掌握材料特性与选用逻辑,是每个焊接工程师和生产人员的必修课。只有将“材料”与“工艺”深度结合,才能焊出安全、可靠的优质接头。