一、引言
在管道焊接工程中,焊接材料的选用直接关系到焊缝质量、施工效率与运营安全。赫伯特(Hobart)Fabshield 81N1是一种典型的自保护药芯焊丝,其AWS分类为E71T-8,广泛应用于管道及各类钢结构的现场焊接。该焊丝无需外加保护气体,抗风能力强,特别适合野外管道施工等复杂工况。
二、产品基本信息
- 品牌:赫伯特(Hobart)
- 产品名称:Fabshield 81N1
- AWS分类:E71T-8
- 焊丝类型:自保护药芯焊丝(Flux-Cored,Self-Shielded)
- 焊接位置:全位置(平、横、立、仰)
- 极性:直流正接(DCEN,焊丝接负极)
- 保护方式:自保护,无需外加保护气体
三、主要性能特点
- 自保护、抗风性强:药芯自身产生保护气氛,适合户外及风较大的现场施工,无需气瓶和气管,设备携带简便。
- 全位置焊接能力:熔池控制良好,立焊和仰焊操作稳定,适合管道环焊缝的根焊、填充及盖面。
- 熔敷效率高:相比手工焊条,熔敷效率显著提高,减少清渣和更换焊条的辅助时间。
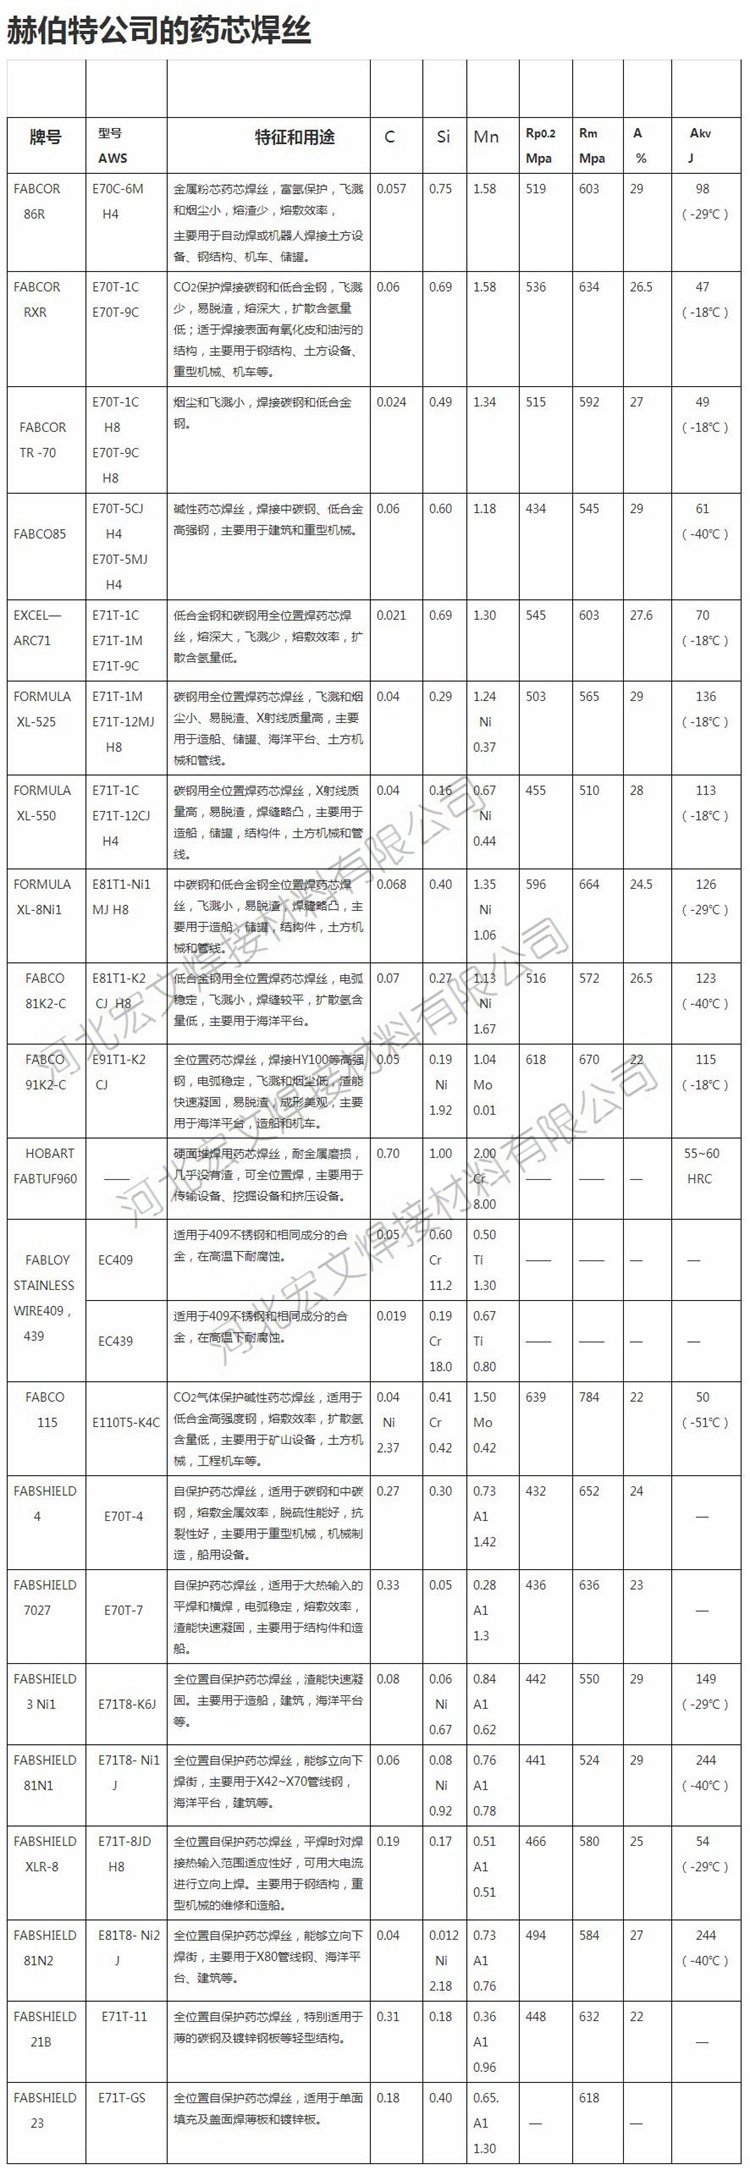
- 力学性能良好:焊缝金属抗拉强度约490 MPa级(70 ksi级),冲击韧性满足管道焊接一般要求。
- 对锈、油污适应性较好:药芯焊丝对母材表面清洁度的敏感度相对较低,有利于现场施工。
四、典型力学性能(参考值)
- 抗拉强度:约490–550 MPa
- 屈服强度:约400 MPa以上
- 伸长率:约20%以上
- 冲击功:满足E71T-8分类要求(通常在-20℃或常温条件下考核,具体以产品质量证明书为准)
注:实际力学性能应结合母材、焊接工艺参数及焊后状态,以厂家质保书和工艺评定结果为准。
五、适用领域
- 油气长输管道、集输管道的现场环焊缝焊接
- 市政管网(水、气、热力)施工
- 钢结构现场安装
- 野外及无保护气供应条件的焊接作业
- 管道抢修与维护焊接
六、焊接工艺要点
- 焊前准备:清理坡口及两侧20–30 mm范围内的锈、油、水、漆等杂质;检查焊丝是否受潮。
- 焊接参数:根据焊丝直径(常见φ1.6 mm、φ2.0 mm)和焊接位置选择电流、电压。一般根焊采用较低电流以保证熔透并防止烧穿,填充和盖面适当提高。
- 极性接法:E71T-8为直流正接(DCEN),焊丝接负极,这一点与部分气保护药芯焊丝相反,操作前务必确认。
- 操作手法:保持合适的干伸长度(一般15–25 mm),运条平稳,注意熔渣覆盖和层间清渣。
- 层间温度控制:根据母材强度等级和壁厚控制层间温度,避免过高影响韧性。
- 焊后检查:进行外观检查,必要时按规范进行无损检测(RT/UT)。
七、使用注意事项
- Fabshield 81N1为自保护焊丝,不得外加保护气体,否则会破坏药芯的冶金保护效果。
- 焊丝应存放在干燥环境中,开封后注意防潮;受潮焊丝需按厂家要求烘干处理后方可使用。
- 现场施工时应做好防风措施的方向性判断,虽然抗风性较强,但极端风力下仍需遮挡。
- 焊接工艺须经焊接工艺评定(PQR)验证,编制焊接工艺规程(WPS)后指导施工。
- 不同母材(如L245、L360、X70等)匹配时,应复核强度匹配与韧性要求。
八、小结
赫伯特Fabshield 81N1(E71T-8)自保护药芯焊丝以其全位置适应性、抗风性和较高的熔敷效率,成为管道现场焊接的实用选择。合理选用焊丝规格、严格控制焊接工艺参数并做好焊前准备与焊后检验,是保证管道焊接质量与安全运行的关键。实际工程应用前,建议结合具体母材和工况开展焊接工艺评定,以确定最优工艺方案。